

金属接合用抵抗突合せ溶接機
ロッド、ワイヤ、チューブ、および金属プロファイルをソリッドステートで連続的に端から端まで接合するために設計された高精度の抵抗溶接システムです。


カテゴリー紹介
抵抗突合せ溶接は、溶加材を使用せずに金属部品を端から端まで接続するために使用される固体熱機械接合プロセスです。クランプされたワークピースは、低電圧、高アンペアの電流が隣接する界面を通過しながら、軸方向の力を受けて位置合わせされます。結果として生じる接触抵抗により局所的な熱が発生し、軸方向のアプセット ストロークでジョイントが鍛造される前に材料が可塑化されます。このプロセスは、引張強度が母材金属と一致する必要がある丸棒、ワイヤストック、平坦ストリップ、および構造プロファイルを処理する連続生産ラインに適用されます。装置の選択は、ワークピースの断面積、材料の電気伝導率と熱伝導率、および必要なアプセット力能力に直接依存します。
抵抗突合せ溶接の仕組み
溶接サイクルは、調整された電気エネルギーの供給と機械的な力の適用に依存しています。
クランプと位置合わせ:
ワークピースの端は銅合金の電極ジョーでしっかりとグリップされ、境界面が整列し、負荷がかかった際の横方向のずれを防ぎます。
現在の終了と保有:
クランプと鍛造圧力が維持されている間は電流が遮断され、リリース前の冷却中に結晶粒構造が安定します。
現在の濃度:
電流は突き合わせ面を通って流れます。界面の接触抵抗はバルク金属よりも大幅に高いため、熱エネルギーが接合境界に正確に集中し、界面温度が急速に上昇します。
アプセットと鍛造:
材料が鍛造プラスチックの範囲に達すると、軸方向の圧力によって端が互いに押し付けられます。この機械的移動により、溶融酸化物、不純物、余分な材料が排出され、洗練された冶金的結合が形成されます。
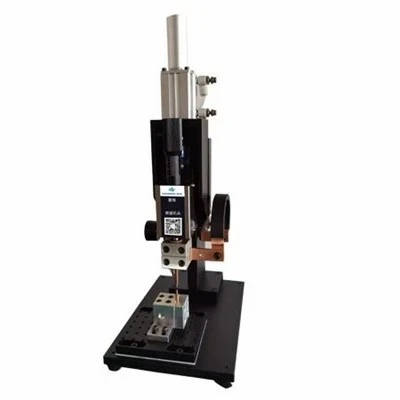
交流抵抗突合せ溶接機:標準的な交流変圧器を搭載しており、安定したエネルギー出力を備えた標準的な炭素鋼ワイヤとロッドの接合用に設計されています。
中周波インバーター (MFDC) 突合せ溶接機:高周波インバータ制御を利用して、アルミニウム、銅合金、合金鋼に適した正確なエネルギー制御、溶接サイクルの短縮、バランスのとれた三相電気負荷を実現します。
空気圧クランプ突合せ溶接機:空気圧シリンダーを採用して、迅速かつ再現性のあるワークピースのグリップと、高頻度の生産シフト全体にわたって安定したクランプ力を実現します。
サーボ制御突合せ溶接機:高精度サーボモーターとリニアエンコーダーを統合し、厳密な寸法再現性で変位、速度、アプセット距離を制御します。
頑丈な棒溶接機および異形溶接機:構造用鋼棒や重工業用プロファイルの大きな断面積を加工するために、剛性の高い鋳造フレームと油圧クランプ機構を使用して構築されています。
アプリケーション
ワイヤーとロッドの描画線:
鋼線、銅線、黄銅線の連続コイル接合。
01
自動車部品:
リングブランク、管状構造アセンブリ、ステアリングコンポーネントのソリッドステート接合。
02
ツールの製造:
ドリル、リーマー、連続帯鋸刃の炭素鋼シャンクに高速度鋼のカッティングヘッドを融合させたものです。
03
ハードウェアおよび産業用フープ:
閉ループの金属リング、ハンドル、構造用ワイヤー フレームを製造します。
04
主要な選択要素
断面積:
平方ミリメートル ($mm^2$) 単位で測定され、必要な変圧器の kVA 定格と二次出力電流が決まります。
01
材料特性:
電気伝導率、熱抵抗率、塑性変形範囲により、エネルギー入力率と必要な鍛造力プロファイルが決まります。
02
端面の状態:
クランプ前の平面度、直角度、および表面の清浄度は、接触抵抗の均一性に影響します。
03
クランプ力とアプセット力:
ワークピースをしっかりとロックし、滑りなく十分な鍛造圧力を提供するために必要な機械的力の能力。
04
共同整合性要件:
引張強さ、疲労限界、溶接後のバリ除去公差を目標にします。
05
電極ジョー:特定のロッド直径、チューブサイズ、幾何学的セクションに合わせてカスタム加工された銅合金ジョープロファイル。
クランプ機構:特定のグリップ荷重向けに設計された空圧、油圧、またはトグル構成。
変位制御:統合されたリニアエンコーダとデジタルモニターにより、正確なリアルタイムアプセットストローク測定を実現します。
マテリアルハンドリングの統合:手動スライド固定具、空気圧調整ガイド、または自動ローディング インターフェイス。
フラッシュ除去システム:統合されたトリミング ブレード、ブローチ工具、または研削アタッチメントにより、アプセット サイクルの直後に外部溶接バリを除去します。
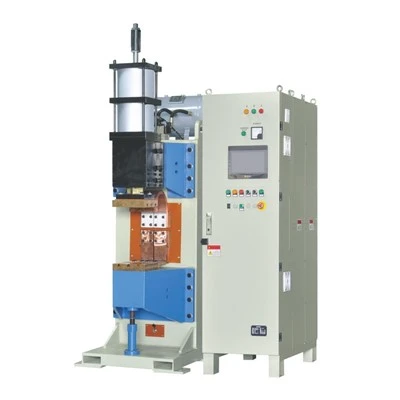
よくある質問

当社は、中国で最も経験豊富な抵抗突合せ溶接機メーカーおよびサプライヤーの 1 つです。専門の生産チームにより、優れた品質の製品を幅広く提供しています。カスタマイズされた抵抗突合せ溶接機を当社の工場から競争力のある価格でご購入ください。