

ワイヤおよび金属アセンブリ用の抵抗ワイヤ溶接機
ワイヤおよび金属コンポーネントのアセンブリ全体にわたる安定した電気的導通と機械的接合強度を実現するように設計された高精度抵抗ワイヤ溶接システムです。


カテゴリー紹介
ワイヤ接続の完全性は、産業用アセンブリの電気的性能と機械的耐久性に直接影響します。抵抗ワイヤ溶接では、局所的な電気抵抗加熱と適用された電極力を利用して、フィラー材料を使用せずにワイヤとワイヤ、ワイヤと端子、またはワイヤと板金構成を接合します。機器の選択は、ワイヤの直径、ストランド数、熱伝導性と電気伝導性、融点、および必要な引張引張しきい値によって異なります。溶接電流、パルスタイミング、クランプ力を正確に閉ループ制御することで、導体の潰れ、表面の焼け、不十分な界面融着を防止します。
溶接方法
エンドツーエンドの突合せ溶接:
アプセット圧力と局所的な抵抗電流を使用して、ワイヤの端を同じ軸に沿って整列させて接合し、連続的なコイル供給またはストランド修復を行います。
クロスワイヤー溶接:
交差または垂直のワイヤ接触点に電流を集中させて、ワイヤ メッシュ、グリッド、およびケージ構造に固体の溶接ナゲットを作成します。
平行重ね溶接:
複数のより線、編組銅シャント、または細いリッツ線を、力の配分を制御しながら平らなバスバー、接触タブ、または板金端子に直接融着します。
端子圧着補助抵抗溶接:
機械的圧着とその後の抵抗融着を組み合わせて接触抵抗を排除し、自動車や配電リード線の高い機械的振動に耐えます。
マシンタイプ
ワイヤー突合せ溶接機:
伸線または組み立て作業の前に、鋼、銅、真鍮、および合金のワイヤを軸方向に突き合わせて接合するために構築されたコンパクトなユニットです。
マルチストランドおよび編組ワイヤ溶接機:
頑丈な機械には、緩んだワイヤのより線をほつれることなくしっかりした端子端に統合する、幅広の輪郭を描いた電極が装備されています。


細線マイクロ溶接機:
高精度電源ユニット (インバータ DC またはコンデンサ放電) は、繊細な機器や電子リード線に短時間、熱影響の少ないエネルギー パルスを供給します。
クロスワイヤーグリッド溶接ステーション:
構造フレーム内で複数のワイヤ交差溶接を同時に実行するように設計された、多電極および空気圧インデックス マシン。
銅編組シャントとグランド ストラップ:
配電盤、バッテリーパック、重機などに使用される柔軟な導電性アセンブリ。
発熱体アセンブリ:
工業用ヒーターや電気器具の電気接続ピンに結合されたニッケルクロム (NiCr) および鉄クロムアルミニウム (FeCrAl) 抵抗線。
自動車用ハーネスおよび電源端子:
電源端子に接続されている厚手の銅とアルミニウムの導体は、熱サイクルや物理的歪みの影響を受けます。
センサーと機器のリード線の接続:
熱電対ワイヤとセンサー リードは、物理的な材料特性を維持するために低入熱でコンタクト ピンに接続されています。
ワイヤーメッシュとフレームアセンブリ:
家電製品の内部ラック、フィルター サポート グリッド、および厳密な接合位置の調整が必要な産業用ワイヤー バスケット。
ワイヤーゲージと断面積:必要な二次変圧器の kVA 定格、電流出力範囲、および電極圧力要件を定義します。
ストランド数と形状:マルチストランドおよび編組ワイヤ構成では、すべての個々のフィラメントにわたって均一な電流分布を確保するために特殊な電極輪郭が必要です。
素材の組み合わせ:異種金属(銅とニッケル、真鍮と鋼など)を接合するには、異なる電気伝導率と熱伝導率のバランスをとるためにプログラム可能な多段階電流パルスが必要です。
表面状態とコーティング:酸化層、めっき、またはエナメル絶縁により、必要な力プロファイル、プレパルス加熱サイクル、または機械的剥離要件が決まります。
共同パフォーマンス目標:指定された引張引抜力のしきい値、最大マイクロオーム電圧降下の制限、および溶接ナゲットのサイズが機械制御の精度を左右します。
カスタマイズオプション
ワイヤの位置合わせおよび位置決め治具:V 溝クランプ ブロック、セラミック ワイヤ ガイド、自動調心メカニカル ジョーにより、溶接中に幾何学的な同心性を維持します。
クランプおよび力制御システム:空気圧またはサーボ作動のプレスヘッドは、軟銅または脆性ワイヤ合金に合わせて調整されたプログラム可能な力プロファイルを提供します。
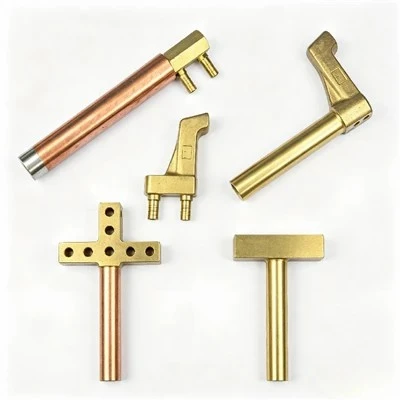
電極合金とプロファイル:クロムジルコニウム銅 (CuCrZr) またはタングステン銅 (WCu) から作られたカスタム加工された電極チップは、特定のワイヤー形状に一致するカスタム半径または溝を備えています。
自動化と部品処理:統合されたリニアインデックススライド、回転テーブル、およびロボットエンドエフェクターインターフェイスにより、大量の自動組み立てが可能になります。
インライン品質モニタリング:溶接コントローラーは各溶接サイクル中の動的抵抗曲線、電流変位、電圧降下を追跡し、不適合接合部を即座に検出します。
よくある質問

プロセス評価用のワイヤ仕様とサンプルを提出
ワイヤの技術図面、材料データシート、サンプル写真、時間当たりの目標生産量、および品質要件を送信して、技術的な実現可能性評価とカスタム機器構成を受け取ります。
【技術評価・プロセス提案の依頼】
当社は、中国で最も経験豊富な抵抗ワイヤ溶接機のメーカーおよびサプライヤーの 1 つです。専門の生産チームにより、優れた品質の製品を幅広く提供しています。カスタマイズされた抵抗ワイヤ溶接機を当社の工場から競争力のある価格で購入してください。